

Ak potrebujete najprv jednoriadkovú odpoveď: 4140 je pevnejšia, tvrdšia a odolnejšia voči únave , zatiaľ čo 4130 je tvrdšia, lepšie zvárateľná a zhovievavejšia trieda . Pre opracované a tepelne spracované mechanické diely, ako sú hriadele, ozubené kolesá, telesá ventilov a čapy, je 4140 bežnou voľbou. Pre zvárané konštrukcie, ako sú rámy, rúrkové zostavy a tlakové nádoby, je 4130 bezpečnejšou predvolenou hodnotou.
Obidve patria do rodiny chróm-molybdénových nízkolegovaných ocelí AISI-SAE 41xx. Majú rovnaký obsah chrómu, 0,80-1,10 %, a rovnaký obsah molybdénu, 0,15-0,25 %. Takmer každý rozdiel, ktorý je dôležitý pre konštruktéra, nákupného manažéra alebo dodávateľa kovania, sa týka dvoch zámerných zmien: 4140 obsahuje približne o 0,10 % viac uhlíka a o 0,35 % viac mangánu ako 4130.
Tento článok porovnáva tieto dva druhy z hľadiska zloženia, mechanických vlastností, kaliteľnosti, zvariteľnosti, opracovateľnosti, aplikácií, nákladov a správania pri kovaní a uzatvára praktický kontrolný zoznam pre výber a často kladené otázky. Obsah je usporiadaný tak, aby ste mohli dospieť k obhájiteľnému vecnému rozhodnutiu bez čítania 400-stranovej príručky materiálov.
Začnite kompozíciou: dva prvky vytvárajú každý skutočný rozdiel
Nižšie uvedené rozsahy zloženia sa riadia zoznamom akosti SAE J404 a ASTM A29, čo sú referenčné dokumenty, ktoré oceliarne a kovárne používajú pri definovaní tepla. Maximálne limity nečistôt pre fosfor a síru sú rovnaké v oboch stupňoch, takže praktické porovnanie začína uhlíkom a mangánom.
| Prvok | 4130 (%) | 4140 (%) | Čo robí rozdiel |
|---|---|---|---|
| Uhlík | 0,28-0,33 | 0,38-0,43 | Zvyšuje dosiahnuteľnú pevnosť, tvrdosť a kaliteľnosť; znižuje ťažnosť a zvárateľnosť. |
| mangán | 0,40-0,60 | 0,75-1,00 | Prehlbuje reakciu tvrdnutia; zlepšuje lámanie triesok pri obrábaní. |
| Silikón | 0,15-0,35 | 0,15-0,35 | Identické; pôsobí hlavne ako dezoxidátor pri tavení. |
| Chromium | 0,80-1,10 | 0,80-1,10 | Identické; zlepšuje vytvrditeľnosť a odolnosť proti opotrebovaniu. |
| molybdén | 0,15-0,25 | 0,15-0,25 | Identické; udržuje pevnosť pri zvýšenej teplote a znižuje riziko popúšťania. |
| fosfor (max) | 0.035 | 0.035 | Identické; udržiavané nízko na ochranu ťažnosti a húževnatosti. |
| Síra (max.) | 0.040 | 0.040 | Identické; riadené pre zvukové správanie pri kovaní a zváraní. |
Nárast uhlíka o 0,10 % v modeli 4140 nie je zanedbateľný detail. Uhlík riadi maximálnu tvrdosť, ktorú môže oceľ dosiahnuť po kalení. Zvyšuje tiež hodnotu uhlíkového ekvivalentu, ktorú zváračskí inžinieri monitorujú najdôkladnejšie. Pri zložení strednej triedy má 4130 uhlíkový ekvivalent približne 0,61, zatiaľ čo 4140 dosahuje približne 0,78. Táto jediná zmena posúva 4140 z „zvárateľné s preventívnymi opatreniami“ na „zvárateľné iba s prísnou kontrolou postupu“.
Mechanické vlastnosti: kde sa skutočne prejavuje medzera v pevnosti
Mechanické hodnoty sa menia s veľkosťou sekcie, tepelným spracovaním a smerom testu, takže nižšie uvedené čísla sú typické hodnoty pre 25-milimetrové tyče, zostavené z ASM International Handbook Volume 1 a bežných komerčných údajov dodávateľov. Sú užitočné na porovnanie, nie na konečný dizajn. Vždy navrhujte z minimálnych hodnôt uvedených na skutočnej špecifikácii nákupu.
| stupeň | Podmienka | Pevnosť v ťahu (MPa) | Medza klzu (MPa) | Predĺženie (%) | Tvrdosť |
|---|---|---|---|---|---|
| 4130 | Žíhané | ~560 | ~460 | ~28 | ~156 HB |
| 4140 | Žíhané | ~655 | ~420 | ~26 | ~197 HB |
| 4130 | Normalizované | ~670 | ~475 | ~25 | ~190 HB |
| 4140 | Normalizované | ~1020 | ~760 | ~18 | ~262 HB |
| 4130 | Kalené v oleji, temperované na 540°C | ~1030 | ~890 | ~17 | ~32 HRC |
| 4140 | Kalené v oleji, temperované na 540°C | ~1240 | ~1100 | ~14 | ~38 HRC |
V normalizovanom stave 4140 poskytuje približne O 50% vyššia medza klzu ako 4130. Po ochladení a temperovaní pri 540 °C si 4140 stále zachováva 20% výhoda pevnosti , ale s nižšou ťažnosťou. Kompromis je konzistentný: zakaždým, keď vytlačíte uhlík a mangán nahor, získate silu a tvrdosť a vzdáte sa ťažnosti a odolnosti proti nárazu.
Strana húževnatosti toho istého stola
Nárazová húževnatosť sleduje opačnú krivku. V typických publikovaných údajoch Charpyho V-zárezu, normalizované 4130 pristane v rozsahu 60-80 J, zatiaľ čo 4140 kalené a temperované na 38 HRC zvyčajne sedí okolo 30-40 J. Pre komponent, ktorý musí absorbovať náraz bez prasknutia - ťažobný kolík, zdvíhacie oko, silne vystužený spoj rámu - na tom môže záležať viac ako na medzere pevnosti.
Kalenie a tepelné spracovanie: čím je profil hrubší, tým väčšia je medzera
Kalenie je schopnosť vytvárať martenzit cez prierez počas kalenia. 4130 je plytko tvrdnúca trieda; 4140 je hlboko tvrdnúca trieda. V 50-milimetrovom kole dosiahne ochladenie oleja zhruba 40 HRC v strede 4140 , zatiaľ čo 4130 typically stops around 25-30 HRC v rovnakej hĺbke . Preto sa 4140 pravidelne objednáva ako predkalená tyč vo veľkých priemeroch a 4130 nie.
Typické spôsoby tepelného spracovania
- 4130: austenitizácia 845-870°C, kalenie v oleji (na tenké rezy sa niekedy používa voda), temperovanie 205-650°C v závislosti od cieľovej tvrdosti. Po kovaní normalizovať na 870-925°C.
- 4140: austenitizácia 845-870 °C, ochladenie v oleji, temperovanie 205-650 °C. Po kovaní normalizujte na 870-900 °C alebo pokračujte priamo kalením a temperovaním pre vysokú pevnosť.
| Teplota temperovania (°C) | Tvrdosť 4130 (HRC) | Tvrdosť 4140 (HRC) |
|---|---|---|
| 205 | ~50 | ~54 |
| 315 | ~47 | ~51 |
| 430 | ~40 | ~45 |
| 540 | ~32 | ~38 |
| 650 | ~25 | ~30 |
Pri rovnakej teplote popúšťania je 4140 asi o 5-6 HRC tvrdší ako 4130. To má praktický dôsledok: diel špecifikovaný na 32-36 HRC môže byť vyrobený v 4140 pri vyššej teplote popúšťania, čo poskytuje väčšiu ťažnosť pri rovnakej tvrdosti. V 4130 by dosiahnutie rovnakej tvrdosti vyžadovalo nižšiu tvrdosť, čím by materiál zostal krehkejší pri rovnakej úrovni pevnosti.
Zvárateľnosť: najsilnejší argument pre 4130
Ak bude časť zváraná - rám, rúrková zostava, tlaková nádoba, vyrobené rameno, konzola - 4130 vám poskytuje oveľa širšie procesné okno. Jeho nižší obsah uhlíka udržuje tepelne ovplyvnenú zónu mäkšiu, takže citlivosť na rýchlosť chladenia a riziko praskania klesá. 4140 je možné zvárať, ale tento postup má skutočné dôsledky na cenu dielne a integritu zvaru.
4130 zváračská prax
- Predhrejte na 150-260°C pre časti hrubšie ako približne 12 mm; silne obmedzené kĺby potrebujú hornú hranicu tohto rozsahu.
- Použite nízkovodíkové plnivo: ER80S-D2 na prispôsobenie pevnosti, ER70S-2, keď je dovolené, aby bol zvar o niečo mäkší ako základný materiál.
- Udržujte interpass teplotu na alebo pod 260 °C a vyhnite sa pomalému chladeniu v oblasti tvorby martenzitu.
- Odľahčenie napätia po zváraní pri teplote 480 – 650 °C sa odporúča pre obmedzené spoje; kritická letecká práca si často vyžaduje úplnú normalizáciu a temperovanie po zváraní.
4140 zváračská prax
- Predhriatie na 200-315 °C; pri veľmi namáhaných spojoch použite aspoň 250 °C.
- Proces s nízkym obsahom vodíka je povinný: GTAW alebo GMAW s nízkovodíkovým plnivom; vyhýbajte sa akejkoľvek elektróde, ktorá môže do zvaru vnášať vodík.
- Tepelné spracovanie po zváraní sa zvyčajne vyžaduje na obnovenie ťažnosti a zabránenie oneskoreného praskania tepelne ovplyvnenej zóny.
- Konštrukčné pravidlo: Zváranie 4140 má zmysel vtedy, keď je zvar neštrukturálny alebo keď bude dielec následne úplne tepelne spracovaný. Pre súvislé nosné zvary prehodnoťte triedu.
Záver: pre zvárané zostavy 4130. Pre opracované komponenty, ktoré potrebujú len malý zvar, môže fungovať 4140 s kontrolovaným postupom, ale každý ďalší zvar zvyšuje riziko a náklady na kontrolu.
Opracovateľnosť: prípad, keď 4140 môže vyzerať lepšie
Znie to neintuitívne, ale v žíhanom stave 4140 často obrába o niečo predvídateľnejšie ako 4130. Vyšší obsah mangánu zlepšuje lámanie triesok a mierne vyššia počiatočná tvrdosť umožňuje reznému nástroju čistejší strih. Ani jedna trieda nie je náročná na obrábanie; obe dobre reagujú na nástroje z tvrdokovu.
- 4130 sa bežne dodáva normalizovaný na približne 190 HB. Obrobte ho a potom ho odošlite na tepelné spracovanie, ak je konečná tvrdosť vyššia ako ~ 35 HRC.
- 4140 sa často kupuje predkalený na 28-32 HRC. Obrábajte priamo na dokončenie a úplne vynechajte krok tepelného spracovania po obrábaní.
- Pre sústruženie 4130 alebo 4140 sú typické karbidové doštičky pri rýchlosti 60-120 m/min s chladiacou kvapalinou; použite pozitívnu geometriu čela pre mäkšie žíhané podmienky.
- Závitovanie a rezanie klinových drážok uprednostňuje predkalený 4140, pretože hotové závity si zachovávajú odolnosť proti opotrebeniu bez druhej operácie.
Keď porovnáte celkové náklady, predkalená cesta 4140 často vyhráva nad 4130 plus samostatný prechod na tepelné spracovanie, aj keď samotný materiál stojí viac. Úspory pochádzajú z menšieho počtu dielenských operácií, kratších dodacích lehôt a bez korekcie skreslenia po kalení.
Aplikácie: dve filozofie dizajnu, jedno rozhodnutie
Bežná skratka pri konštrukcii strojov je jednoduchá: 4130 pre konštrukcie, 4140 pre stroje. Dlhšia verzia závisí od spôsobu nakladania, spájania a výroby dielu.
Kde 4130 je správne volanie
- Konštrukčné rúrky lietadla, držiaky motora a ochranné klietky, kde je zavedeným štandardom zváraná chrómová rúrka.
- Závodný podvozok, ramená odpruženia a rúrky rámu bicykla, kde na tenkých stenách a zvariteľnosti záleží viac ako na špičkovej tvrdosti.
- Vysokotlakové hydraulické valce a potrubia, kde konštrukčný tlak zostáva mierny.
- Ľahké konzoly, styčnice a zvárané pomocné rámy v dopravných zariadeniach.
Kde 4140 je správne volanie
- Prenosové hriadele, nápravy, vretená, kľukové hriadele a ojnice.
- Ozubené kolesá, pastorky, ozubené kolesá a spojky, ktoré potrebujú tvrdý povrch odolný voči opotrebovaniu.
- Kované telesá ventilov, kryty, drieky a koncové spoje pre ropu a plyn.
- Vŕtacie objímky, stabilizátory, podložky a spoje nástrojov vo vŕtacích zostavách.
- Čapy, puzdrá, valčeky a oterové dosky v banských a ťažkých stavebných zariadeniach.
- Kovacie zápustky, nožnice a výrobné nástroje.
Čo to znamená, keď si objednáte výkovky
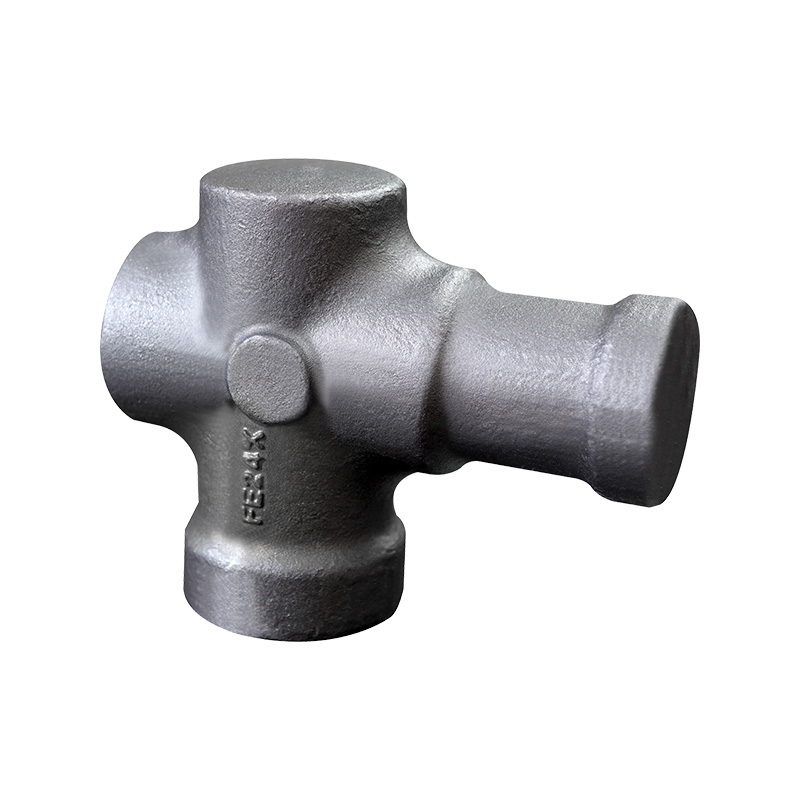
Pri výrobe ventilov sa väčšina kovaných telies a krytov vyrába z materiálu 4140, pretože tlaková trieda a tuhosť tesniacej plochy závisia od namáhania, nielen od konečnej pevnosti. To je dôvod, prečo kupujúci pracujú s ventilové výkovky zvyčajne žiadajte 4140 so špecifikovaným pásmom tvrdosti kalenia a popúšťania.
 Vlastné diely ventilov kovania Výrobca, dodávateľ, továreň Jiangyin Xinyu Forging Co., Ltd je Čína OEM / ODM výrobca výkovkov častí ventilov a spoločnosť zaoberajúca sa výkovkami častí ventilov, sme profesionálni celá... Zobraziť produkt →
Nástroje na podpovrchové vŕtanie majú rovnakú logiku. Kombinácia prekalenia, odolnosti proti únave a rázovej húževnatosti je presne to, prečo 4140 dominuje ropné a plynové petrochemické výkovky pre vrtné objímky, stabilizátory a komponenty ústia vrtu.
Ropný a plynový petrochemický výkovok výrobca, dodávateľ, továreň Ako dodávateľ ropných a plynových petrochemických výkovkov OEM/ODM v Číne a spoločnosť na výrobu ropných a ropných a plynových petrochemických výkovkov, Jiangyin Xinyu For... Zobraziť produkt → Pri banských strojoch sú polotovary ozubených kolies, hnacie hriadele a čapy drviča vystavené veľkému rázovému zaťaženiu a výkovky 4140 sú zvyčajne kalené a temperované na 28-36 HRC, aby prežili túto povinnosť. Keď je diel hlavne privarený do rámu stroja, dizajn sa často vráti späť na 4130. Výber je rutinnou diskusiou v našom výkovky banských strojov práce.
Výrobca výkovkov na zákazku banských strojov, dodávateľ, továreň Jiangyin Xinyu Forging Co., Ltd je výrobca výkovkov pre banské stroje OEM / ODM a spoločnosť zaoberajúca sa výrobou výkovkov pre banské stroje, špeciálne... Zobraziť produkt → | Aplikácia | Preferovaný stupeň | Hlavný dôvod |
|---|---|---|
| Rúry lietadla, klietka, rám | 4130 | Zvárateľnosť a húževnatosť |
| Hriadele, nápravy, ozubené kolesá, vretená | 4140 | Pevnosť, únavová životnosť, kaliteľnosť |
| Kované telesá a kryty ventilov | 4140 | Dôkaz namáhania a kontroly tvrdosti |
| Zvárané tlakové diely | 4130 | Nižšie riziko praskania zvaru |
| Vŕtacie objímky, spodky, spoje nástrojov | 4140 | Rovnováha sily a húževnatosti |
Náklady a obstarávanie: čo prémia skutočne kupuje
4140 stojí viac ako surovina. Ceny tyčí, polotovarov a výkovkov pre 4140 zvyčajne bežia O 5-15% vyššie na kilogram ako ekvivalent 4130 foriem, väčšinou kvôli vyššiemu obsahu zliatiny. Ale materiálové náklady sú len časťou celkových čiastkových nákladov. Často viac záleží na spôsobe obstarávania.
| Parameter | 4130 | 4140 |
|---|---|---|
| Relatívna cena materiálu | Základná línia | 5 % až 15 % |
| Spoločný formulár dodávky | Tyč, rúrka, platňa, kované polotovary | Tyč, predvalok, kované polotovary, predkalená tyč |
| Typický dodací stav | Normalizované | Normalizované, or quenched and tempered to 28-32 HRC |
| Tvrdosť on arrival | ~180-220 HB | ~240-290 HB; 280-320 HB po predtvrdnutí |
| Dodatočné náklady na obchod | Tepelné spracovanie po obrábaní dielov s vysokou tvrdosťou | Pri predtvrdnutí často žiadny |
Ako ilustratívny výpočet, ak kovaný polotovar hriadeľa stojí 1,50 USD za kilogram v 4130, rovnaký polotovar v 4140 môže stáť 1,60 - 1,72 USD. Na 100-kilogramovom polotovare je prémia zliatiny zhruba 10 až 22 dolárov za diel. Samostatný cyklus ochladzovania a temperovania môže na porovnanie pridať 80 až 150 USD za diel plus manipulačný čas a riziko deformácie. V prípade obrábaných dielov kritických z hľadiska pevnosti predkalená cesta 4140 zvyčajne uzatvára cenovú medzeru a často vychádza dopredu.
Ak je pevnosť tela ventilu hlavným konštrukčným rizikom, oplatí sa prečítať prečo sa zameriava na pevnosť výber stupňa kovania ventilov riadenia pred zmrazením špecifikácie.
Ako si vybrať: kontrola rozhodnutia s piatimi otázkami
Vypracujte týchto päť otázok v poradí. Každý z nich ukazuje na stupeň predtým, ako sa pozriete na ľubovoľný hárok s údajmi.
- Je dielec zváraný ako nosný spoj? Ak áno, zvoľte 4130. Riziko zvárania bude dominovať pri každom ďalšom materiáli.
- Je profil hrubý, viac ako 30 mm, a potrebuje priechodnú tvrdosť? Vyberte si 4140. 4130 nedokáže zabezpečiť stredovú tvrdosť v ťažkých sekciách.
- Prenáša diel rotačné alebo opakované ohybové zaťaženie, ako je hriadeľ alebo ozubené koleso? Vyberte si 4140 pre vyššiu únavovú pevnosť.
- Je hmotnosť prioritou pri tenkých stenách a tvarovaných hadičkách? Vyberte si 4130 a navrhnite jeho zvárateľnosť.
- Ako bude dielec tepelne spracovaný? Ak chcete obrábať vopred vytvrdený materiál a vynechať samostatný krok tepelného spracovania, 4140 pri 28-32 HRC je praktická odpoveď.
Pred odovzdaním triedy do výkresu sa uistite, že váš dodávateľský reťazec môže obsahovať požadované okno procesu. Kontrola dodávateľa vlastné možnosti kovania, tepelného spracovania a obrábania odstraňuje veľa dohadov, najmä pre 4140 dielov, ktoré závisia od disciplinovaného cyklu kalenia a temperovania.
Úvahy o kovaní: ako sa tieto dve triedy správajú v obchode
Oba druhy sa dobre kujú, ale obchod s nimi musí zaobchádzať inak. Okná s teplotou kovania sa prekrývajú len čiastočne: 4130 sa zvyčajne kuje pri teplote 1150-1230 °C a musí skončiť pri teplote vyššej ako 870 °C; 4140 začína pri 1100-1200°C a musí skončiť nad 900°C. Pokles pod konečnú teplotu zanecháva zmiešanú štruktúru zŕn, ktorú je neskôr ťažké opraviť.
Chladenie po kováčstve je miesto, kde obchody strácajú 4140 dielov. Veľká sekcia 4140, ktorá je chladená vzduchom príliš rýchlo, môže spôsobiť trhliny pri ochladzovaní v matrici alebo na chladiacom lôžku. Štandardnou praxou je chladenie pece alebo okamžitá normalizácia. 4130 je tolerantnejší a môže byť pomaly chladený vzduchom pre menšie časti, čo je ďalší dôvod, prečo je jeho spracovanie lacnejšie.
Rovnako tak záleží na redukčnom pomere a toku zrna. Konštruktéri objednávajúci kované diely by mali bežne uvádzať minimálny redukčný pomer 3:1 v kritických častiach , pretože priečna ťažnosť vo valcovanej tyči je inherentne nižšia ako pri výkovku, ktorého tok zrna sleduje obrys dielu. Hriadeľ 4140 kovaný a potom kalený a temperovaný prekoná únavovú životnosť dielu vyrobeného z tyče v takmer každom súbežnom teste.
Po kovaní sa musí hrubá ako kovaná štruktúra zušľachťovať. Normalizácia pri 870-900°C je minimum pre oba stupne; pre 4140 väčšina výkresov ropy a plynu a ťažobných výkresov vyžaduje úplný cyklus kalenia a temperovania na špecifikované pásmo tvrdosti. Obchod, ktorý riadi celý reťazec pod jednou strechou, sa ľahšie kvalifikuje na túto prácu, pretože kritický krok chladenia nikdy nie je ponechaný na subdodávateľa. Kompletné výrobné zariadenie v našom závode Jiangyin pokrýva kovanie, tepelné spracovanie a obrábanie na jednom mieste, čo skracuje procesný reťazec a udržuje históriu tepelného spracovania vysledovateľnú.
Často kladené otázky
Čo je silnejšie, 4130 alebo 4140?
4140 je pevnejší v každom tepelne upravenom stave. V normalizovanom stave poskytuje približne o 50 % vyššiu medzu klzu ako 4130. Dokonca aj po ochladení a popúšťaní oboch pri rovnakej teplote má 4140 asi 20% výhodu pevnosti a beží o 5-6 HRC ťažšie.
Dá sa 4140 zvárať?
Áno, ale len s riadeným postupom: predohrev na 200-315°C, nízkovodíkové plnivo, interpass kontrola a tepelné spracovanie po zváraní pre nosné spoje. 4130 je podstatne zhovievavejší a je štandardnou voľbou pre zvárané chrómové konštrukcie.
Je pre hriadele lepšia 4130 alebo 4140?
Pre prenos sily a rotujúce hriadele je 4140 lepšou voľbou z dôvodu vyššej medze klzu, hlbšej prekaliteľnosti a vynikajúcej odolnosti proti únave. Vyberte si 4130 len vtedy, keď bude hriadeľ zvarený do väčšej konštrukcie.
Aký je rozdiel v tvrdosti po tepelnom spracovaní?
Po kalení v oleji a temperovaní pri 540 °C pristane 4130 pri približne 32 HRC a 4140 pri približne 38 HRC. Vo veľkých častiach sa medzera zväčšuje, pretože 4140 tvrdne hlboko, zatiaľ čo 4130 zostáva plytko tvrdnúce.
Je drahšia 4130 alebo 4140?
4140 zvyčajne stojí o 5 až 15 % viac na kilogram. Vopred kalená cesta 4140 však môže odstrániť celú operáciu tepelného spracovania z dielne, čo často robí hotový diel lacnejším ako diel 4130, ktorý vyžaduje samostatné kalenie.
Kedy by si dizajnér vybral 4130 pred 4140?
Keď vo výrobe dominuje zváranie, keď je profil tenký, keď je rázová húževnatosť kritická, alebo keď je úspora hmotnosti vďaka tenkostennej konštrukcii dôležitejšia ako maximálna pevnosť. Klasickým príkladom sú letecké rúrky a pretekárske rámy.
Slovo na záver
Medzi 4130 a 4140 neexistuje univerzálny víťaz. Existuje len správna trieda pre geometriu, zaťažovací stav a spôsob spájania. Použite 4140 pre opracované a kalené mechanické časti, ktoré nesú zaťaženie v hrubých častiach; použite 4130 pre zvárané konštrukcie, kde riziko praskania a húževnatosť rozhodujú o výsledku. Dodávateľ, ktorý dokáže kovať, tepelne spracovať a obrábať obidva druhy v jednom dome, uľahčuje riadenie výmeny, pretože zmena materiálu je len riadková položka – skutočná hodnota je v riadení procesu okolo nej.